
ٹائٹینیم مرکب کے لیے پانچ عام پگھلنے کے طریقے

ٹائٹینیم مرکب مختلف صنعتوں میں ان کی بہترین خصوصیات کی وجہ سے بڑے پیمانے پر استعمال ہوتے ہیں، جیسے کہ اعلی طاقت سے وزن کا تناسب، سنکنرن مزاحمت، اور بائیو مطابقت۔ تاہم، ٹائٹینیم مرکب کا اعلی پگھلنے والا نقطہ پروسیسنگ چیلنجوں کو پیش کرتا ہے. ٹائٹینیم کھوٹ سمیلٹنگ کے طریقوں کو عام طور پر تقسیم کیا جاتا ہے: 1. ویکیوم قابل استعمال الیکٹرک آرک فرنس سمیلٹنگ کا طریقہ؛ 2. غیر قابل استعمال ویکیوم الیکٹرک آرک فرنس سمیلٹنگ کا طریقہ؛ 3. ٹھنڈا چولہا پگھلانے کا طریقہ؛ 4. ٹھنڈے برتن کو گلانے کا طریقہ؛ 5. Electroslag smelting طریقہ. پانچ طریقے۔
1. ویکیوم قابل استعمال الیکٹرک آرک فرنس پگھلنے کا طریقہ (VAR طریقہ کے طور پر کہا جاتا ہے)
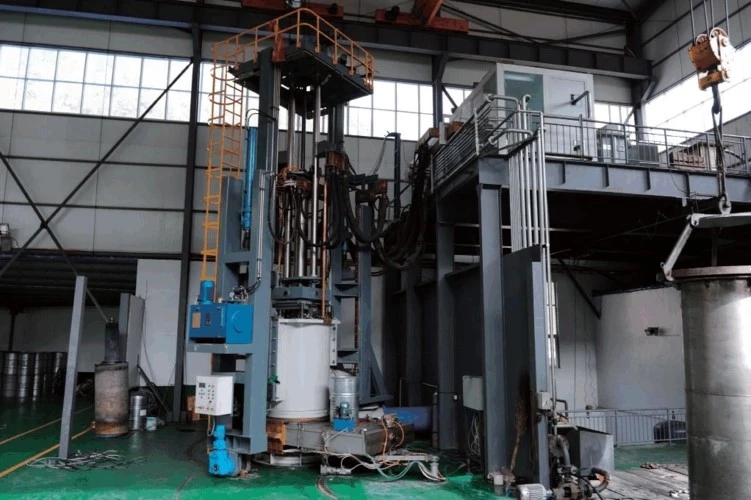
یہ ایک جدید میٹالرجیکل عمل ہے جو اعلیٰ پاکیزگی والی دھاتوں اور مرکب دھاتوں کی تیاری کے لیے استعمال ہوتا ہے۔ یہ طریقہ بنیادی طور پر مواد کی پاکیزگی اور یکسانیت کو بہتر بنانے کے لیے استعمال کیا جاتا ہے، اور عام طور پر اعلیٰ معیار کے خصوصی مرکب، ایلومینیم مرکب اور دیگر اعلیٰ طلب دھاتی مواد تیار کرنے کے لیے استعمال کیا جاتا ہے۔ ویکیوم ٹیکنالوجی کی ترقی اور کمپیوٹرز کے استعمال کے ساتھ، VAR طریقہ تیزی سے ٹائٹینیم کے لیے ایک پختہ صنعتی پیداواری ٹیکنالوجی بن گیا ہے۔ آج کے زیادہ تر ٹائٹینیم اور اس کے کھوٹ کے انگوٹ اسی طریقے سے تیار کیے جاتے ہیں۔ VAR طریقہ کی نمایاں خصوصیات کم بجلی کی کھپت، تیز پگھلنے کی رفتار اور اچھے معیار کی تولیدی صلاحیت ہیں۔ VAR طریقہ سے پگھلا ہوا پنڈ ایک اچھا کرسٹل ڈھانچہ اور یکساں کیمیائی ساخت رکھتا ہے۔ عام طور پر، تیار شدہ انگوٹ کو VAR طریقہ سے پگھلانا چاہیے۔ کم از کم دو remelts کی ضرورت ہے. VAR طریقہ ٹائٹینیم انگوٹ تیار کرنے کے لیے استعمال کیا جاتا ہے۔ دنیا بھر کے مینوفیکچررز کے ذریعہ استعمال ہونے والے عمل بنیادی طور پر ایک جیسے ہیں۔ فرق الیکٹروڈ کی تیاری کے مختلف طریقوں اور آلات کے استعمال میں ہے۔ الیکٹروڈ کی تیاری کو تین بڑے زمروں میں تقسیم کیا جاسکتا ہے۔ ایک انٹیگرل الیکٹروڈ ہے جسے حصوں میں مواد شامل کرکے، الیکٹروڈ ویلڈنگ کے عمل کو ختم کرکے مسلسل دبایا جاتا ہے۔ دوسرا سنگل پیس الیکٹروڈ ہے جسے دبایا جاتا ہے اور استعمال کے قابل الیکٹروڈ میں ویلڈ کیا جاتا ہے۔ اور پلازما آرگون آرک ویلڈنگ یا ویکیوم ویلڈنگ کے ذریعے ایک ساتھ ویلڈیڈ کیا جاتا ہے۔ تیسرا، کاسٹ الیکٹروڈ تیار کرنے کے لیے سمیلٹنگ کے دیگر طریقے استعمال کریں۔
مندرجہ بالا دو خصوصیات کے علاوہ، ٹائٹینیم سمیلٹنگ کے لیے جدید VAR بھٹیوں نے بھی بڑے پیمانے پر VAR فرنس کو محسوس کیا ہے۔ جدید VAR بھٹی 1.5m قطر اور 32t وزن والے بڑے انگوٹوں کو پگھلا سکتی ہے۔
وی اے آر طریقہ جدید ٹائٹینیم اور ٹائٹینیم مرکب کے لیے صنعتی سمیلٹنگ کا معیاری طریقہ ہے۔
2. غیر قابل استعمال ویکیوم الیکٹرک آرک فرنس پگھلنے کا طریقہ (جیانی این سی طریقہ)
ویکیوم ماحول استعمال کے قابل الیکٹرک آرک فرنس کی طرح، سی این سی کا طریقہ بھی ویکیوم ماحول میں انجام دیا جاتا ہے۔ بھٹی میں ہوا اور گیس کو چوسنے سے، ہوا اور آکسیجن کی آلودگی کو بتدریج کم کرنے اور اعلیٰ معیار کے مرکب مواد کی پیداوار کو یقینی بنانے کے لیے ہائی ویکیوم حالات پیدا ہوتے ہیں۔
الیکٹروڈز CNC مشینی میں، استعمال کیے جانے والے الیکٹروڈ عام طور پر ناقابل استعمال ہوتے ہیں اور عام طور پر ٹنگسٹن یا دیگر ہائی پگھلنے والے مواد سے بنے ہوتے ہیں۔ یہ الیکٹروڈ مستحکم ہیں اور استعمال کیے بغیر اعلی درجہ حرارت اور اعلی توانائی کے آرک خارج ہونے والے مادہ کو برداشت کرنے کے قابل ہیں۔
آرکنگ ایک برقی کرنٹ متعارف کرانے سے ہوتی ہے، عام طور پر دو الیکٹروڈ کا استعمال کرتے ہوئے، آرک ڈسچارج پیدا ہوتا ہے۔ یہ قوس بہت گرم ہے اور مواد کو ان کے پگھلنے کے مقام سے زیادہ درجہ حرارت پر گرم کر سکتا ہے۔
مواد پگھلنا قوس کے عمل کے تحت، مواد کو اتنا زیادہ درجہ حرارت پر گرم کیا جاتا ہے کہ وہ جلنے اور پگھل جائے۔ چونکہ غیر قابل استعمال الیکٹروڈ استعمال کیے جاتے ہیں، الیکٹروڈ خود استعمال نہیں ہوتے ہیں اور اس وجہ سے مسلسل استعمال کیا جا سکتا ہے.
مصر دات کی تیاری: مواد کے پگھلنے کے بعد، قوس کی شدت، بھٹی میں درجہ حرارت اور کھوٹ کی ترکیب کو ایڈجسٹ کرکے مطلوبہ مرکب تیار کیا جا سکتا ہے۔ یہ NC طریقہ کو اعلی درستگی اور درست کمپوزیشن کنٹرول کے ساتھ مرکب دھاتوں کی تیاری کے لیے بہت موزوں بناتا ہے۔
ایک بار سمیلٹنگ کے طور پر، NC طریقہ بقایا مواد کی بازیابی کی شرح کو بہتر بنانے اور اخراجات کو کم کرنے کے نقطہ نظر سے کافی فائدہ مند ہے۔ عام طور پر، NC بھٹیوں اور VAR بھٹیوں کو ان کے متعلقہ فوائد کو پورا کرنے کے لیے مل کر استعمال کیا جاتا ہے۔ NC طریقہ عام طور پر تحقیقی لیبارٹریوں اور خاص مواد کی تیاری کے لیے استعمال کیا جاتا ہے کیونکہ یہ مادی کنٹرول اور تیاری کی لچک کی اعلیٰ ڈگری فراہم کرتا ہے۔ تاہم، قابل استعمال الیکٹرک آرک فرنسز کے مقابلے میں، NC طریقہ کے آلات اور آپریشن کے اخراجات زیادہ ہیں، اس لیے یہ بنیادی طور پر ایسی ایپلی کیشنز میں استعمال ہوتا ہے جن کے لیے اعلیٰ درستگی اور قطعی اجزاء کے کنٹرول کی ضرورت ہوتی ہے، جیسے ایرو اسپیس، توانائی، الیکٹرانکس وغیرہ۔
3. کولڈ چولہا پگھلنے کا طریقہ (مختصر کے لیے CHM طریقہ)
خام مال کی آلودگی اور غیر معمولی پگھلنے کے عمل کی وجہ سے ٹائٹینیم اور ٹائٹینیم الائے انگوٹس میں میٹالرجیکل شمولیت کے نقائص ہمیشہ ایرو اسپیس فیلڈ میں ٹائٹینیم اور ٹائٹینیم الائے کے استعمال کو متاثر کرتے ہیں۔ ٹائٹینیم الائے ہوائی جہاز کے انجن گھومنے والے پرزوں میں میٹالرجیکل شمولیت کو ختم کرنے کے لیے، کولڈ چولہا سمیلٹنگ ٹیکنالوجی وجود میں آئی۔
CHM طریقہ کار کی سب سے بڑی خصوصیت پگھلنے، ریفائننگ اور ٹھوس بنانے کے عمل کی علیحدگی ہے، یعنی پگھلا ہوا چارج کولڈ چولہے میں داخل ہوتا ہے اور پہلے پگھل جاتا ہے، پھر ریفائننگ کے لیے کولڈ چوتھے کے ریفائننگ ایریا میں داخل ہوتا ہے، اور آخر میں ٹھوس ہو جاتا ہے۔ کرسٹلائزیشن کے علاقے میں انگوٹ. CHM ٹکنالوجی کا اہم فائدہ یہ ہے کہ یہ کولڈ چولہے کی دیوار پر کنڈینسیشن شیل بنا سکتا ہے۔ اس کا "چپ دار زون" ہائی ڈینسٹی انکلوژنز (ایچ ڈی آئی) جیسے کہ ڈبلیو سی، مو، ٹا وغیرہ پر قبضہ کر سکتا ہے۔ ایک ہی وقت میں، ریفائننگ زون میں، کم کثافت کے انکلوژنز (ایل ڈی آئی) کے ذرات کی رہائش کا وقت زیادہ درجہ حرارت کے مائعات LDI کی مکمل تحلیل کو یقینی بنا سکتے ہیں، اس طرح مؤثر طریقے سے شمولیت کے نقائص کو دور کرتے ہیں۔ صرف اتنا کہنا ہے. ٹھنڈا چولہا سمیلٹنگ کے صاف کرنے کے طریقہ کار کو دو اقسام میں تقسیم کیا جا سکتا ہے: کشش ثقل کی علیحدگی اور پگھلنے کی علیحدگی۔
4. کولڈ کروسیبل پگھلنے کا طریقہ (جسے CCM طریقہ کہا جاتا ہے)
1980 کی دہائی میں، امریکن فیروسلیکون کمپنی نے سلیگ فری انڈکشن پگھلنے کا عمل تیار کیا اور CCM طریقہ کو صنعتی پروڈکشن ایپلی کیشنز میں ٹائٹینیم انگوٹس اور ٹائٹینیم پریزیشن کاسٹنگ کی تیاری کے لیے فروغ دیا۔ حالیہ برسوں میں، کچھ اقتصادی طور پر ترقی یافتہ ممالک میں، CCM طریقہ صنعتی پیداوار کے پیمانے میں داخل ہونا شروع ہو گیا ہے۔ پنڈ کا زیادہ سے زیادہ قطر 1 میٹر اور لمبائی 2 میٹر ہے۔ اس کی ترقی کے امکانات چشم کشا ہیں۔ CCM پگھلنے کا عمل ایک دھاتی کروسیبل میں کیا جاتا ہے جو پانی سے ٹھنڈا ہوا آرک کے سائز کے بلاکس یا تانبے کی ٹیوبوں پر مشتمل ہوتا ہے جو ایک دوسرے کے لیے نان کنڈکٹیو ہوتے ہیں۔ اس امتزاج کا سب سے بڑا فائدہ یہ ہے کہ ہر دو بلاکس کے درمیان فرق ایک بہتر مقناطیسی میدان ہے، اور مضبوط مقناطیسی میدان جس سے پیدا ہوتا ہے Stirring کیمیائی ساخت اور درجہ حرارت کو مستقل مزاجی میں لاتا ہے، اس طرح مصنوعات کے معیار کو بہتر بناتا ہے۔ CCM طریقہ VAR طریقہ کی خصوصیات اور ریفریکٹری مواد کے کروسیبل انڈکشن پگھلنے کو یکجا کرتا ہے۔ اسے ریفریکٹری میٹریل اور الیکٹروڈ کی ضرورت نہیں ہوتی ہے، اور یہ ایک ہی پگھلنے کے عمل میں یکساں ساخت کے ساتھ اعلیٰ معیار کے انگوٹ حاصل کر سکتا ہے اور کوئی مصدقہ آلودگی نہیں ہے۔ وی اے آر طریقہ کے مقابلے میں، سی سی ایم کے طریقہ کار میں کم سامان کی لاگت اور آسان آپریشن کے فوائد ہیں، لیکن فی الحال، یہ ٹیکنالوجی اب بھی ترقی کے مرحلے میں ہے۔
5. الیکٹروسلیگ سمیلٹنگ کا طریقہ (مختصر کے لیے ESR طریقہ)
ESR طریقہ چارج شدہ ذرات کے تصادم کا استعمال کرتا ہے جب برقی کرنٹ conductive electroslag سے گزرتا ہے تاکہ برقی توانائی کو تھرمل توانائی میں تبدیل کر سکے۔ یہ دھات کو گلانے اور صاف کرنے کا عمل ہے، جو اکثر اعلی درجہ حرارت پر پگھلنے اور اعلی پگھلنے والی دھاتوں اور مرکب دھاتوں، جیسے اسٹیل، نکل، مولیبڈینم، نیوبیم وغیرہ کو صاف کرنے کے لیے استعمال ہوتا ہے۔ یہ سلیگ مزاحمت سے پیدا ہونے والی حرارت کی توانائی کا استعمال کرتا ہے۔ پگھل اور چارج کو بہتر بنائیں. ESR طریقہ غیر فعال سلیگ (CaF2) میں الیکٹرو سلیگ پگھلنے کے لیے قابل استعمال الیکٹروڈ استعمال کرتا ہے۔ اسے براہ راست ایک ہی شکل کے انگوٹوں میں ڈالا جا سکتا ہے اور اس کی سطح کی کوالٹی اچھی ہے، جو اسے اگلے عمل میں براہ راست پروسیسنگ کے لیے موزوں بناتی ہے۔ الیکٹرو سلیگ سمیلٹنگ طریقہ کے عمومی اقدامات:
چارجنگ: دھات یا کھوٹ کو پگھلانے اور بہتر کرنے کے لیے بھٹی میں لوڈ کرنا۔ یہ مواد عام طور پر گانٹھوں یا ٹکڑوں میں بھٹی میں کھلایا جاتا ہے۔
آرک اگنیشن: دو الیکٹروڈز (عام طور پر کاربن الیکٹروڈ) کے ذریعے بھٹی کے اوپری حصے میں ایک برقی قوس بنایا جاتا ہے۔ آرک سے پیدا ہونے والا اعلی درجہ حرارت دھات کو اس کے پگھلنے والے درجہ حرارت پر گرم کرتا ہے۔
الیکٹروفارمنگ سلیگ: دھاتی سلیگ جو دھات کی سطح پر متعدد ڈائی الیکٹرک تہوں کو تشکیل دیتا ہے۔ یہ سلیگ دھاتی آکسائیڈز اور دیگر دھاتی سلیگ پر مشتمل ہوتا ہے، جو دھات کی سطح پر تیرتا ہے اور مزید پھیلاؤ کو روکتا ہے۔
کرنٹ گزرنا: دھات اور قوس کے درمیان مزاحمت سے زیادہ شدت والا کرنٹ گزرنا۔ یہ دھات کو گرم کرتا رہے گا، جس کی وجہ سے یہ پگھل جائے گی۔
آکسیڈیشن اور ریفائننگ: دھات کی سطح پر بننے والے الیکٹرو سلیگ میں، آکسائیڈز اور دیگر نجاست دھات کے ساتھ رد عمل ظاہر کرتی ہیں اور ہٹا دی جاتی ہیں یا مطلوبہ سطح پر کم ہو جاتی ہیں۔ یہ دھات کو مطلوبہ سطح پر بہتر کرنے میں مدد کرتا ہے۔


