ٹائٹینیم تار کی ڈرائنگ صحت سے متعلق کو کیسے کنٹرول کریں
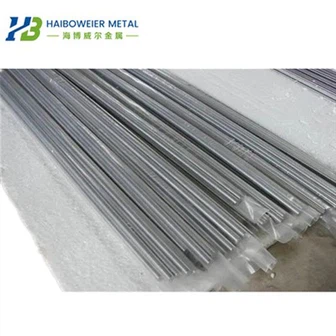
ٹائٹینیم تار ، اس کی عمدہ سنکنرن مزاحمت ، اعلی طاقت ، اور کم کثافت کی وجہ سے ، بڑے پیمانے پر ایرو اسپیس ، طبی آلات ، اور سمندری انجینئرنگ جیسے اعلی کے آخر والے شعبوں میں بڑے پیمانے پر استعمال ہوتا ہے۔ تاہم ، ٹائٹینیم تار کی ڈرائنگ صحت سے متعلق اس کی حتمی کارکردگی اور اطلاق کے نتائج کو براہ راست متاثر کرتی ہے ، جس سے ڈرائنگ صحت سے متعلق مؤثر کنٹرول پیدا ہوتا ہے جس سے پیداوار کے عمل میں ایک اہم اقدام ہوتا ہے۔ پانچ پہلوؤں سے ٹائٹینیم وائر ڈرائنگ صحت سے متعلق پر قابو پانے کے لئے مندرجہ ذیل تفصیلات: خام مال کنٹرول ، سڑنا کا انتخاب اور ڈیزائن ، عمل پیرامیٹر کنٹرول ، چکنا اور ٹھنڈک ، اور کوالٹی معائنہ اور آراء۔

خام مال کے معیار پر سخت کنٹرول
خام مال کا معیار ٹائٹینیم تار کی ڈرائنگ صحت سے متعلق کنٹرول میں بنیادی عنصر ہے۔ ٹائٹینیم مرکب کی کیمیائی ترکیب ان کی جسمانی اور مکینیکل خصوصیات کو براہ راست متاثر کرتی ہے ، اور ہائیڈروجن (ایچ) ، آکسیجن (او) ، نائٹروجن (این) ، آئرن (ایف ای) ، اور سلیکن (ایس آئی) جیسے عناصر کے مواد کو سخت کنٹرول کیا جانا چاہئے۔ مثال کے طور پر ، ہائیڈروجن آسانی سے ہائیڈروجن کو قبول کرنے کا سبب بن سکتا ہے ، جس کی وجہ سے ڈرائنگ کے عمل کے دوران فریکچر ہوتا ہے ، لہذا اس کے مواد کو محفوظ حد میں رکھنا چاہئے۔ مزید برآں ، خام مال کی سطح نقائص سے پاک ہونا چاہئے جیسے دراڑیں ، گنا اور داغ۔ یہ نقائص ڈرائنگ کے عمل کے دوران پھیل سکتے ہیں ، جس سے ٹائٹینیم تار کی طاقت کو کم کیا جاسکتا ہے اور یہاں تک کہ اس کے ٹوٹنے کا بھی سبب بنتا ہے۔ پیداوار سے پہلے ، خام مال میں سخت کیمیائی ساخت تجزیہ اور سطح کے معیار کی جانچ سے گزرنا پڑتا ہے تاکہ یہ یقینی بنایا جاسکے کہ وہ پروسیسنگ کی ضروریات کو پورا کرتے ہیں۔
ڈائی سلیکشن اور ڈیزائن کی اصلاح
ڈیڈ ٹائٹینیم وائر ڈرائنگ میں بنیادی ٹولز ہیں ، اور ان کا مواد اور ڈیزائن براہ راست اثر پروسیسنگ کی درستگی پر اثر انداز ہوتا ہے۔
ڈائی میٹریل: ڈرائنگ مرنے سے عام طور پر کاربائڈ (جیسے YK6 اور YK8) اور ہیرا سے بنے ہوتے ہیں۔ کاربائڈ ، اس کی اعلی سختی اور عمدہ لباس مزاحمت کے ساتھ ، معیاری ٹائٹینیم تاروں کو ڈرائنگ کے ل suitable موزوں ہے۔ ڈائمنڈ مر جاتا ہے ، ان کی غیر معمولی سختی اور لباس مزاحمت کی وجہ سے ، ٹھیک اور الٹرا فائن تاروں کو ڈرائنگ کرنے کے لئے ترجیحی انتخاب ہیں۔ اگرچہ مہنگا اور عمل کرنا مشکل ہے ، لیکن وہ ڈائی لائف اور ٹائٹینیم تاروں کی جہتی درستگی کو نمایاں طور پر بہتر بناتے ہیں۔
ڈائی ڈیزائن: ڈائی ڈیزائن کو تار کی وضاحتیں اور ڈرائنگ کی ضروریات کے مطابق بنانا چاہئے۔ عام مرنے کی شکلوں میں مڑے ہوئے اور ٹاپراد مرنے شامل ہیں ، ہر ایک مختلف تار قطر کے لئے موزوں ہے۔ ڈائی اوریفیس ڈیزائن کے لئے محتاط غور کرنے کی ضرورت ہے ، بشمول انلیٹ شنک ، ورکنگ شنک ، سیزنگ بینڈ ، اور آؤٹ لیٹ شنک۔ ضرورت سے زیادہ بڑے انلیٹ شنک زاویہ سے ٹائٹینیم تار موڑنے کا سبب بن سکتا ہے کیونکہ یہ مرنے میں داخل ہوتا ہے ، جبکہ ایک بہت ہی چھوٹا زاویہ ڈرائنگ فورس میں اضافہ کرتا ہے۔ ضرورت سے زیادہ لمبے سائز والے بینڈ رگڑ میں اضافہ کرتے ہیں اور ٹائٹینیم تار کی سطح کو کھرچ سکتے ہیں ، جبکہ بہت کم لمبائی جہتی درستگی پر سمجھوتہ کرسکتی ہے۔ ڈائی ڈیزائن کو بہتر بنانا ڈرائنگ کے دوران ٹائٹینیم تار کے ہموار اخترتی اور مستقل معیار کو یقینی بناتا ہے۔
عمل کے پیرامیٹرز کا عمدہ کنٹرول
ڈرائنگ کے عمل کے پیرامیٹرز ٹائٹینیم وائر پروسیسنگ کی درستگی کو کنٹرول کرنے میں کلیدی عوامل ہیں اور ٹائٹینیم کھوٹ اور ڈرائنگ کی ضروریات کی خصوصیات کی بنیاد پر عین مطابق کنٹرول کی ضرورت ہوتی ہے۔
فی پاس اخترتی: ٹائٹینیم مرکب میں کم کمرے کے درجہ حرارت کی ٹینسائل پلاسٹکٹی ہے ، لہذا فی پاس کی خرابی کو مناسب طریقے سے کنٹرول کرنا چاہئے۔ ضرورت سے زیادہ اخترتی تار کے ٹوٹنے کا سبب بن سکتی ہے ، جبکہ ناکافی خرابی ڈرائنگ پاسوں کی تعداد میں اضافہ کرتی ہے اور پیداوار کی کارکردگی کو کم کرتی ہے۔ زیادہ سے زیادہ فی پاس اخترتی کا تعین عام طور پر ٹائٹینیم تار کے ابتدائی قطر اور حتمی وضاحتوں کی بنیاد پر تجربے کے ذریعے کیا جاتا ہے۔
کل اخترتی: بڑھتی ہوئی کل خرابی سے ٹائٹینیم کھوٹ تار کی طاقت میں اضافہ ہوتا ہے ، بلکہ محنت کو سخت کرنے میں بھی شدت آتی ہے اور سختی کو کم کیا جاتا ہے۔ زیادہ سے زیادہ کل اخترتی کا تعین مخصوص تقاضوں کی بنیاد پر ہونا چاہئے ، طاقت اور سختی کو متوازن کرنا۔ مثال کے طور پر ، ایرو اسپیس انڈسٹری میں ، ٹائٹینیم تاروں کے لئے اعلی طاقت کی ضروریات کو کل خرابی میں مناسب اضافے کی ضرورت ہے۔ میڈیکل ڈیوائس انڈسٹری میں ، اعلی سختی کی ضروریات کو کل خرابی پر قابو پانے کی ضرورت ہوتی ہے۔
ڈرائنگ کی رفتار: ڈرائنگ کی رفتار ایک کلیدی عنصر ہے جو ٹائٹینیم کھوٹ تار کی کارکردگی کو متاثر کرتی ہے۔ ڈرائنگ کی رفتار میں اضافے سے پیداوار کی کارکردگی میں بہتری آسکتی ہے اور توانائی کی بچت ہوسکتی ہے ، لیکن تار کے معیار اور عمل کے استحکام کو یقینی بنانا بہت ضروری ہے۔ ضرورت سے زیادہ تیز رفتار ڈرائنگ کی رفتار سطح کے معیار اور یہاں تک کہ تار ٹوٹ پھوٹ کا باعث بن سکتی ہے ، جبکہ ضرورت سے زیادہ سست ڈرائنگ کی رفتار پیداوار کی کارکردگی کو کم کرتی ہے۔ زیادہ سے زیادہ ڈرائنگ اسپیڈ رینج کا تعین تجربہ کے ذریعے ہونا چاہئے اور پیداوار کے دوران سختی سے کنٹرول کیا جانا چاہئے۔
موثر چکنا کرنے اور کولنگ مینجمنٹt
چکنا اور کولنگ ٹائٹینیم وائر ڈرائنگ کے ضروری اجزاء ہیں اور پروسیسنگ کی درستگی کو کنٹرول کرنے کے لئے بہت اہم ہیں۔
چکنا کرنے والا انتخاب: وائر ڈرائنگ کے عمل کی تائید اور سہولت فراہم کرنے میں چکنا کرنے والے کلیدی کردار ادا کرتے ہیں۔ ان کے انتخاب سے ٹائٹینیم تار کی سطح کے معیار اور ڈائی کی زندگی کا براہ راست اثر پڑتا ہے۔ ٹائٹینیم وائر ڈرائنگ کے لئے ، خالص تیل ، مصنوعی تیل ، یا ایملشن کا انتخاب اختتامی استعمال کی ضروریات کی بنیاد پر کیا جاسکتا ہے۔ خالص تیل بہترین چکنا پیش کرتا ہے لیکن نسبتا expensive مہنگا ہے۔ مصنوعی تیل اعلی کیمیائی استحکام اور چکنا کرنے والی خصوصیات کی پیش کش کرتا ہے۔ اور ایملیشن کم اخراجات پیش کرتے ہیں لیکن حراستی اور درجہ حرارت پر سخت کنٹرول کی ضرورت ہوتی ہے۔ خصوصی چکنا کرنے والے ، جیسے پیسٹ ، پروسیسنگ کی مخصوص ضروریات کو پورا کرنے کے لئے بھی دستیاب ہیں۔
کولنگ اقدامات: ڈرائنگ کے عمل کے دوران ، ٹائٹینیم تار گرمی کی پیداوار کی وجہ سے گرم ہوجاتا ہے۔ ضرورت سے زیادہ درجہ حرارت ٹائٹینیم تار کے دانے ، کارکردگی میں کمی ، اور یہاں تک کہ تار ٹوٹ پھوٹ کا باعث بننے کا باعث بن سکتا ہے۔ مناسب ٹھنڈک اقدامات ، جیسے ٹائٹینیم تار کو ٹھنڈا کرنے اور مرنے کے لئے کولینٹ کا استعمال کرنا ، مناسب حد میں ڈرائنگ کے درجہ حرارت کو کنٹرول کرنے کے لئے ضروری ہے۔ مزید برآں ، مستقل ٹھنڈک کو یقینی بنانے کے لئے کولنگ سسٹم کی آپریٹنگ حیثیت کو باقاعدگی سے جانچنا چاہئے۔
معیاری معائنہ اور آراء کا طریقہ کار قائم کرنا
ٹائٹینیم وائر ڈرائنگ کی صحت سے متعلق کنٹرول میں کوالٹی معائنہ اور آراء دفاع کی آخری سطر ہیں۔
آن لائن معائنہ: ڈرائنگ کے عمل کے دوران ، ٹائٹینیم تار کے قطر ، سطح کے معیار اور مکینیکل خصوصیات کا آن لائن معائنہ کرنا ضروری ہے۔ لیزر قطر کے گیجز اور سطح کی کھردری میٹروں کو اصل وقت میں ٹائٹینیم تار کے قطر اور سطح کے معیار کی نگرانی کے لئے استعمال کیا جاسکتا ہے ، اگر انحرافات کا پتہ چلا تو عمل کے پیرامیٹرز کو فوری طور پر ایڈجسٹ کرنے کی اجازت دیتا ہے۔ ایک ہی وقت میں ، ٹائٹینیم تاروں کو باقاعدگی سے مکینیکل پراپرٹی ٹیسٹ ، جیسے ٹینسائل ٹیسٹ اور سختی کے ٹیسٹوں سے گزرنا چاہئے ، تاکہ یہ یقینی بنایا جاسکے کہ وہ معیاری ضروریات کو پورا کریں۔
آراء اور ایڈجسٹمنٹ: کوالٹی معائنہ کے نتائج کی بنیاد پر ، عمل کے پیرامیٹرز اور مرنے کے حالات کو ایڈجسٹ کرنے کے لئے پیداوار کے عمل کو بروقت تاثرات فراہم کیے جاتے ہیں۔ مثال کے طور پر ، اگر ٹائٹینیم تار قطر رواداری سے باہر پایا جاتا ہے تو ، ڈرائنگ ڈائی یا ڈرائنگ کی رفتار میں سیزنگ ٹیپ کی لمبائی کو ایڈجسٹ کیا جاسکتا ہے۔ اگر ٹائٹینیم تار کی سطح پر خروںچ مل جاتی ہے تو ، مرنے کی جانچ پڑتال اور چکنا کرنے کے لئے کی جاسکتی ہے۔ ایک جامع آراء کے طریقہ کار کو قائم کرکے ، ٹائٹینیم وائر ڈرائنگ کی درستگی کی مستقل اصلاح کو حاصل کیا جاسکتا ہے۔
ٹائٹینیم وائر ڈرائنگ پریسجن کنٹرول ایک منظم عمل ہے ، جس میں متعدد اقدامات شامل ہیں ، جن میں خام مال کنٹرول ، ڈائی سلیکشن اور ڈیزائن ، عمل پیرامیٹر ایڈجسٹمنٹ ، چکنا اور کولنگ ، کوالٹی معائنہ ، اور آراء شامل ہیں۔ صرف سائنسی اور عقلی کنٹرول کے طریقوں کے ذریعے ہی اعلی معیار کے ، اعلی صحت سے متعلق ٹائٹینیم تار تیار کیا جاسکتا ہے تاکہ مختلف شعبوں کی درخواست کی ضروریات کو پورا کیا جاسکے۔ مواد سائنس اور مینوفیکچرنگ ٹکنالوجی کی مسلسل ترقی کے ساتھ ، ٹائٹینیم وائر ڈرائنگ پریسجن کنٹرول ٹکنالوجی میں بہتری لائے گی ، جو متعلقہ صنعتوں کی ترقی کے لئے مضبوط مدد فراہم کرے گی۔